En kuggkrans kan tillverkas på två fundamentalt olika sätt.Smidebörjar med ett uppvärmt stålämne som plastiskt deformeras under tryck - för ringar, vanligtvis på ett ringvalsverk som sträcker ämnet till en sömlös, koncentrisk ring.Gjutningbörjar med att smält stål hälls i en form, där det stelnar till ringformen. Båda vägarna hamnar vid ett växelämne som sedan bearbetas och värmebehandlas, men metallens inre struktur är helt annorlunda och den skillnaden avgör hur ringen presterar under belastning, hur länge den håller och vad den kostar.
Intern struktur: den verkliga skillnaden
Den viktigaste skillnaden syns inte från utsidan. En smidd ring har entät, bearbetad strukturmed nästan full densitet - vanligtvis runt 99,8 % - och tryckkrafterna från smide stänger upp alla små hålrum som fanns i startämnet. Metallkornflödet är långsträckt och löper i omkretsled, efter ringens kontur och riktningen i vilken kugghjulen kommer att belastas. En gjuten ring stelnar från flytande metall, så dess kornstruktur är dendritisk och slumpmässig, och den kan innehålla porositet, krymphåligheter och inneslutningar - densiteten är vanligtvis under 98%. Dessa inre tomrum är där utmattningssprickor börjar. För en kuggkrans som ser miljontals belastningscykler är en tät, korninriktad struktur en direkt fördel.
Mekaniska egenskaper: siffror berättar historien
På grund av den strukturella skillnaden visar smidda och gjutna kuggkransar ett tydligt gap i mekaniska egenskaper, även när de är gjorda av samma legeringskvalitet. För ett typiskt legerat stål som 42CrMo når en smidd ring efter härdning och härdning en draghållfasthet på ungefär 950–1100 MPa, sträckgräns på 600–900 MPa och slagseghet på 40–80 J vid –40 grader. En gjuten stålring med jämförbar kemi når cirka 800–950 MPa draghållfasthet, 300–450 MPa utbyte och 10–25 J slag vid samma temperatur. Utmattningslivslängden är där gapet betyder mest: smidda ringar håller vanligtvis två till tre gånger längre under cyklisk belastning, med kontaktutmattningsgränser 20 % högre och böjningsutmattningsgränser 15–30 % högre än gjutgods. Vid fältservice har smidda kuggkransar ofta 1,5 till 2 gånger livslängden för gjutna ringar i samma applikation.
Storlek och geometri: där gjutning vinner
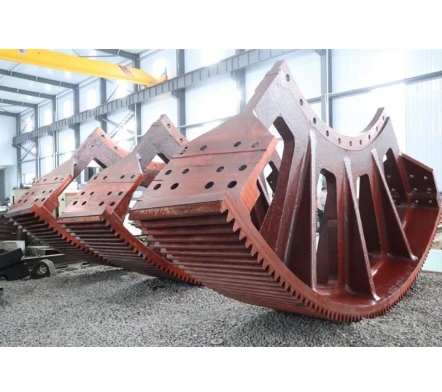
Smide är inte alltid det bättre valet, och den första begränsningen är storleken. Ringvalsverk och smidespressar har en övre gräns för diameter och vikt, så mycket stora kuggkransar - de omkretsväxlar som driver roterande ugnar, kulkvarnar och stora torktumlare, ofta flera meter till över tio meter i diameter - är helt enkelt inte praktiska att smida. Gjutning har ingen sådan gräns, och mycket stora ringar kan gjutas i ett stycke eller isegmentsom är ihopskruvade för transport och installation. Gjutning tillåter också geometri i nästan nätform, inklusive ribbor, utsprång och komplexa tvärsnitt som skulle kräva tung bearbetning från ett smidd ämne. För en låghastighetsväxel med högt vridmoment på en cementugn är en ring av gjuten stål ofta det tekniska och ekonomiska valet.
Kostnad och ledtid
Smidda ringar är dyrare per kilo färdig del. Själva smidesprocessen kräver verktyg, pressar och ringvalsningsutrustning, och ämnet har vanligtvis en större bearbetningsmån eftersom det inte är nästan nettoform - materialutnyttjandet är lägre och fler timmar går åt till bearbetning. Gjutna ringar använder material mer effektivt, kan produceras med mindre bearbetning och är generellt billigare i medelstora och stora storlekar, särskilt när designen redan är etablerad. Ledtider följer samma mönster: en gjuten ring kan ofta tillverkas och fraktas snabbare än en smidd motsvarighet, särskilt för stora diametrar där smideskapacitet bokas långt i förväg. Avvägningen är att köparen betalar mer för en smidd ring men får en längre livslängd, mer utmattningstålig del.
Applikationsmatchning
Rätt val beror på plikten.Smidda kuggkransarföredras där tillförlitlighet och utmattningslivslängd dominerar: vindturbinväxellådor, hjuldrift för gruvdrift, flyg- och försvarsväxellådor, höghastighetsväxellådor, precisionsmaskiner och tungt lastade kugghjul och små kuggkransar. I dessa applikationer är ett oplanerat fel dyrt och belastningen är cyklisk och ofta höghastighets.Gjutna kuggkransarär det praktiska valet för mycket stora drivningar med låg hastighet och högt vridmoment: omkretsväxlar på roterugnar och kulkvarnar, stora sockerkvarnar, mudderhjul och tunga kransvängringar. Modernt gjutstål, när det är korrekt normaliserat, glödgat och härdat-och-härdat, kan leverera draghållfasthet och slagseghet som närmar sig en smidd ring av samma kvalitet - men det kan inte matcha utmattningslivslängden och den inre densiteten hos en korrekt smidd del.
Värmebehandling och kvalitetskontroll
Båda processerna är beroende av värmebehandling för att nå slutliga egenskaper, och kvalitetskontroll är där en bra leverantör skiljer sig från en dålig. Smidda ringar normaliseras vanligtvis efter smide, släcks sedan och härdas för att uppnå den erforderliga hårdheten och segheten, och många köpare kräverultraljudstestning (UT) och magnetisk partikeltestning (MT)på 100 % av produktionen för att bekräfta att det inte finns några interna eller ytdefekter. Gjutringar kräver normalisering och glödgning för att förfina gjutkornen och lindra kvarvarande spänningar från stelning, följt av härdning och härdning; eftersom gjutgods är mer benägna att innehålla dold porositet, är radiografisk eller ultraljudsinspektion ännu viktigare. En gjuten ring som hoppar över korrekt värmebehandling eller inspektion är en mycket mer riskabel del än vad dess specifikationsblad antyder.
Slutsats
Det finns ingen universell vinnare - den bättre växelringen är den som matchar applikationen. Smidda ringar vinner på inre densitet, kornflöde, styrka, slagseghet och särskilt utmattningslivslängd, vilket gör dem till det rätta valet för höghastighets, tungt belastade, tillförlitlighetskritiska drivningar där ett fel är kostsamt. Gjutna ringar vinner på maximal storlek, komplex geometri, materialanvändning i nästan nätform och kostnad, vilket gör dem till det praktiska valet för mycket stora, långsamma omkretsväxlar på ugnar, kvarnar och tung processutrustning. Modern värmebehandling och inspektion minskar prestandagapet, men de raderar det inte. Beslutet bör styras av belastning, hastighet, storlek och kostnaden för stillestånd – inte av vilken process som låter starkare i en försäljningsbroschyr.