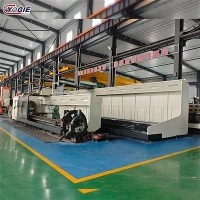
En horisontell svarvcentral är en verktygsmaskin som främst används för svarvning av cylindriska arbetsstycken. Till skillnad från vertikala svarvar, där spindelaxeln är vertikal, i ett horisontellt vridcentrum, är spindelaxeln horisontell.

Funktioner
Horisontell orientering:Maskinens spindel är placerad horisontellt, vilket möjliggör effektiv spånavledning och tyngdkraftsassisterad fastspänning av arbetsstycket.
Live verktygskapacitet:Många moderna horisontella svarvcentra kommer med spänningsförande verktygsalternativ, vilket möjliggör fräsning och borrning förutom svarvning.
Flera axlar:De har ofta flera rörelseaxlar, inklusive X, Z, och ibland ytterligare axlar för komplexa bearbetningsuppgifter.
Automatiska verktygsväxlare:Horisontella svarvcentra kan inkludera automatiska verktygsväxlare, vilket möjliggör snabba och effektiva verktygsbyten under bearbetningsoperationer.
Programmerbar kontroll:Liksom de flesta CNC-maskiner (Computer Numerical Control) styrs horisontella svarvcentra vanligtvis av datorprogram, vilket möjliggör exakt kontroll och automatisering av bearbetningsprocesser.
funktioner
Vändning:Den primära funktionen för ett horisontellt svarvcenter är att utföra svarvningsoperationer, vilket innebär att man roterar arbetsstycket medan ett skärverktyg tar bort material för att skapa cylindriska former.
Fräsning:Många horisontella svarvcentra har kapacitet för levande verktyg, vilket gör att de kan utföra fräsoperationer som borrning, gängning och konturering förutom svarvning.
Tråkig:Vissa horisontella svarvcentra kan också utföra borroperationer för att förstora befintliga hål eller skapa inre detaljer i arbetsstycken.
Mot:Horisontella svarvcentra kan användas mot ändarna av cylindriska arbetsstycken för att säkerställa att de är plana och vinkelräta mot rotationsaxeln.
applikationer
Flyg och rymd:Horisontella svarvcentra används ofta inom flygindustrin för bearbetning av komponenter som motoraxlar, landningsställ och strukturella komponenter.
Bil:Inom bilindustrin används horisontella svarvcentra för bearbetning av motorkomponenter, transmissionsdelar, axlar och andra kritiska komponenter.
Olja och gas:Horisontella svarvcentra används inom olje- och gasindustrin för bearbetning av komponenter som ventiler, beslag och borrutrustning.
Allmän tillverkning:Horisontella svarvcentra används i stor utsträckning inom allmän tillverkning för att producera en mängd olika komponenter som används i industrier som medicintekniska produkter, elektronik och konsumentvaror.
huvudkomponenter
Säng: Sängen är basen i maskinen som ger stöd och styvhet. Den innehåller vanligtvis styrbanorna för rörelsen av vagnen och bakstycket.
Headstock: Spindeln rymmer huvudspindeln, som roterar arbetsstycket. Den kan också innehålla växelmekanismer för hastighetskontroll och överföring av kraft till spindeln.
Chuck eller Collet: Detta är enheten som används för att hålla arbetsstycket säkert på plats medan det roterar. Chuckar eller spännhylsor finns i olika storlekar och typer beroende på den specifika applikationen.
Transport: Vagnen är den komponent som rör sig längs bädden och håller skärverktyget. Den kan röra sig längs bädden i X-axelns riktning för längsgående skärning och i Z-axelns riktning för radiell skärning.
Kors Glid: Tvärsliden är monterad på vagnen och gör att skärverktyget kan röra sig vinkelrätt mot arbetsstyckets rotationsaxel. Det ger ytterligare flexibilitet för bearbetningsoperationer.
Stjärtstock: Stoppstocken ger stöd för arbetsstyckets motsatta ände från chucken eller hylsan. Den kan justeras för att rymma olika längder av arbetsstycken och kan inkludera ett centrum för ytterligare stöd.
Verktygstorn: I moderna horisontella svarvcentra med spänningsförande verktygskapacitet, används ett verktygsrevolver eller verktygsväxlare för att hålla flera skärverktyg. Detta möjliggör snabba och automatiserade verktygsbyten under bearbetningsoperationer.
Kontrollpanel: Kontrollpanelen innehåller gränssnittet för programmering och drift av maskinen. Det inkluderar vanligtvis ett datoriserat numeriskt styrsystem (CNC) för att styra rörelsen av maskinaxlarna och exekvera bearbetningsprogram.
Kylvätskesystem: Ett kylvätskesystem är nödvändigt för att spola bort spån och smörja skärverktyg under bearbetning. Det hjälper till att upprätthålla skäreffektiviteten och förlänga verktygets livslängd.
Flistransportör: En spåntransportör ingår ofta för att ta bort spån och spån från bearbetningsområdet, hålla arbetsmiljön ren och förhindra skador på maskin och arbetsstycke.
huvudparametrar
|
Nej |
Artikel |
CK6180 |
|
1 |
Maximal vriddiameter på sängen (mm) |
800 |
|
2 |
Maximal vändningsdiameter för X-riktningspallen (mm) |
500 |
|
3 |
Maximal arbetsstyckeslängd (mm) |
1000/1500/2000/3000 |
|
4 |
Sängstångens längd (mm) |
600 |
|
5 |
Maximal belastning på arbetsstycket (T) |
3T |
|
6 |
Spindelrotationsform |
Treväxlad mekanisk transmission, steglös hastighetsreglering i växeln |
|
7 |
Spindelhastighetsområde (rpm) |
25-800 |
|
8 |
Spindeländstruktur |
C11 eller D11 |
|
9 |
Spindelns genomgående hål (mm) |
105 |
|
10 |
Avsmalning av den främre änden av spindelhålet |
Metrisk120,1:20 |
|
11 |
Verktygshållarens maximala slaglängd (mm) |
X:550 |
|
12 |
Specifikationer för rullskruv |
X3205/5010-6310 |
|
13 |
Rörelsehastighet (mm/min) |
X:6000/Z:10000 |
|
14 |
Positioneringsnoggrannhet (mm) |
X:0.02/Z:0.03 |
|
15 |
Ompositioneringsnoggrannhet (mm) |
X:0.075/Z:0.01 |
|
16 |
Arbetsstyckets bearbetningsnoggrannhet |
IT6-IT7 |
|
17 |
Arbetsstyckets ytråhet |
Ra1,6 |
|
18 |
Diameter på axelhylsan (mm) |
100 |
|
19 |
Ändrörshylsan (mm) |
250 |
|
20 |
Specifikation av avsmalnande hål på tail-sleeve-hylsan |
MT6 eller MT5 |
|
21 |
Skärsektionsstorlek (mm) |
32*32 |
|
22 |
Maskinens mått (mm) |
3700*1820*1780 |
|
23 |
Totalvikt (kg) |
Cirka 4500/5000/5500/6500 |
Populära Taggar: horisontell svarvcenter, tillverkare, leverantör, fabrik, anpassad, billig, pris, i lager, till salu